

プラスチック金型とは? 金型メーカーが種類や材質、製作事例を徹底解説!
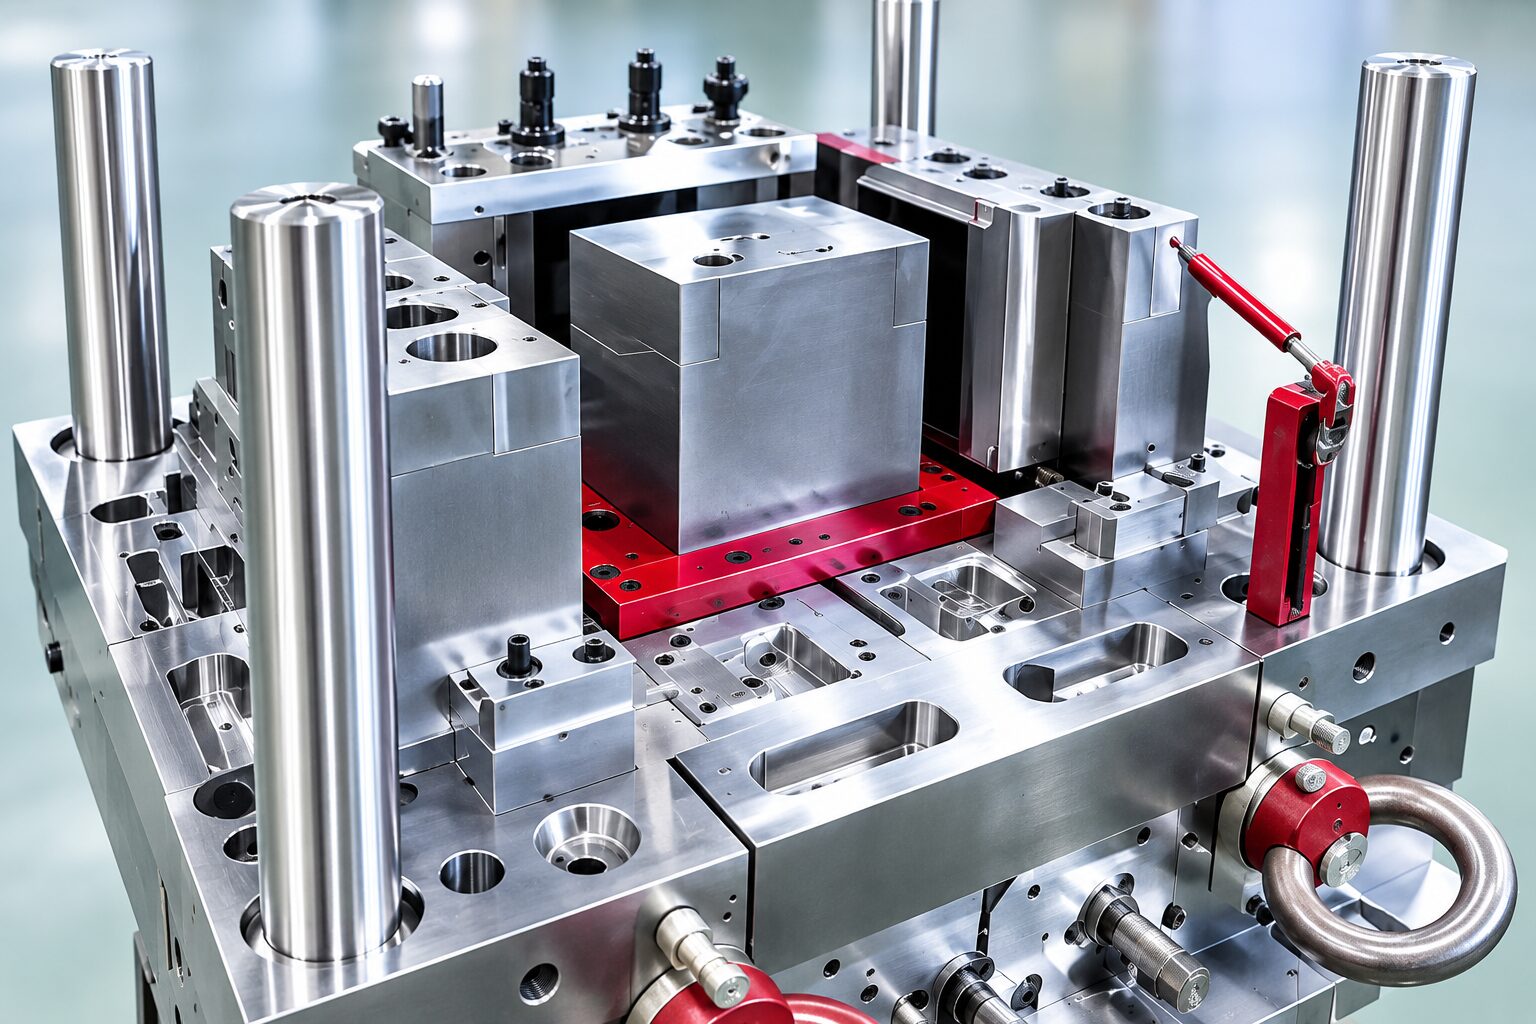
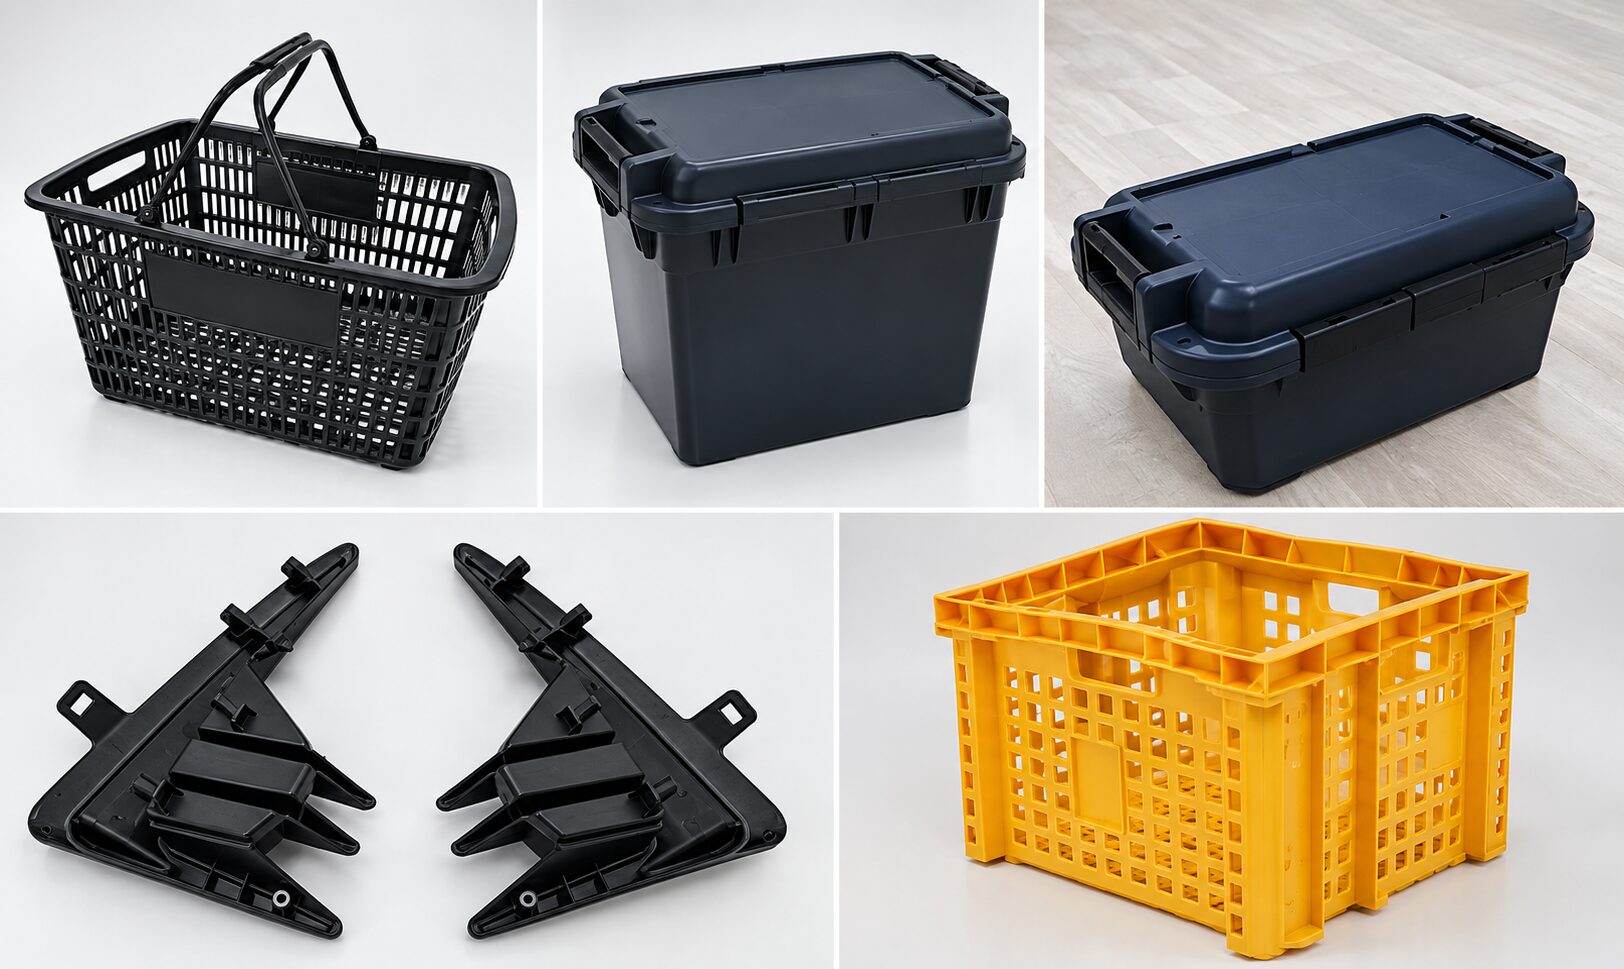
日常で手にするペットボトル容器から、家電の筐体、自動車の精密部品に至るまで、身の回りにあるプラスチック製品の多くは「金型」を用いて製造されています。プラスチック成形において金型は、製品の形をつくる「器」であると同時に、製品の品質や生産コスト、製造スピードを決定づける最重要パーツです。本記事では、プラスチック金型の基本的な概念や構造、成形方式に応じた種類、そして使用される材質の選定ポイントまで、初心者にもわかりやすく丁寧に解説します。
1. プラスチック金型とは?基礎知識と仕組み
1-1. プラスチック成形における金型の役割
プラスチック金型とは、加熱されて溶けたプラスチック樹脂を流入させ、冷却・固化させることで目的の形状に成形するための金属製の型です。
同じ形状の製品を均一な品質で大量に生産するためには、ミクロン単位の精度で加工された金型が欠かせません。金型の精度が低いと、成形品にバリが生じたり、寸法公差に収まらない不良品が多発したりします。また、金型内部の冷却構造や樹脂の通り道の設計は、成形サイクルに直結するため、生産性や製品コストの面でも極めて重要な役割を果たしています。
1-2. 射出成形金型の基本構造
プラスチック成形で最も幅広く使われている「射出成形金型」は、大きく分けると固定側(キャビティ)と可動側(コア)の2つのユニットで構成されています。
- 固定型(キャビティ):成形機の射出ノズル側に固定され、主に製品の外観形状を形成します。
- 可動型(コア):成形機の開閉動作とともに動き、主に製品の内側形状や肉抜き部分を形成します。
さらに、金型内部には以下のような機能部品が組み込まれています。
- 樹脂供給機構:溶けた樹脂を成形空間(キャビティ)へ導く「スプルー」「ランナー」「ゲート」と呼ばれる流路。
- 冷却機構:金型内部に水や油を通し、充填された樹脂を素早く効率的に冷却・固化させる冷却水管。
- 押出機構(エジェクタ機構):固化した成形品を金型から安全に突き出して離型させるエジェクタピンやエジェクタプレート。
1-3. プラスチック金型で製品ができる基本フロー
射出成形金型を用いてプラスチック製品が完成するまでの基本的なプロセスは、以下の4ステップで進みます。
- 型締め:固定型と可動型を強固に密着させ、樹脂の圧力に負けないよう高圧で締め付けます。
- 射出(注入):高温で溶かされた樹脂が、スプルー・ランナー・ゲートを通ってキャビティ内に高圧で注入されます。
- 冷却・固化:金型内部の冷却水管によって熱が奪われ、キャビティ内の樹脂が固まるまで保持(保圧・冷却)されます。
- 型開き・突き出し:金型が開き、可動側に固定された突き出しピン(エジェクタピン)が成形品を押し出して製品を取り出します。
2. プラスチック金型の主な種類(成形方式別)
成形したい製品の形状や用途、使用するプラスチック樹脂の特性によって、採用される金型の構造や成形方式は異なります。
2-1. 射出成形(インジェクション成形)用金型
複雑な3次元形状や精密部品を短時間で大量生産するのに最も適した金型です。金型の構造によって以下のタイプに分かれます。
- 2プレート金型:固定板と可動板の1つのパーティングライン(合わせ面)で開閉するシンプルな構造。コストを抑えやすく最も一般的です。
- 3プレート金型:型開き時に金型が3つのブロックに分かれる構造。ランナーと製品(ゲート)を自動で切り離すことができ、ピンポイントゲートなどの配置に適しています。
2-2. 吹込成形(ブロー成形)用金型
中空状(ストロー状)の溶融樹脂(パリソン)の中に空気を吹き込み、内側から金型壁面に押し当てて成形する金型です。
ペットボトル、洗剤容器、灯油缶、自動車のブローダクトなど、内部が空洞になっている製品の製造に用いられます。金型自体にかかる圧力が射出成形よりも低いため、金型構造を比較的軽量化できる特徴があります。
2-3. 押出成形用金型(ダイ)
一定の断面形状を持つ連続した製品を作るための金型です。
パイプ、チューブ、サッシ枠、フィルム、シートなどの製造に使われます。射出成形のように閉じた金型に充填するのではなく、押し出し機から連続して排出される樹脂を「ダイ」と呼ばれる口金を通して成形し、冷却水槽などを通して連続的に引き抜きます。
2-4. 圧縮成形・移送成形用金型
主に熱硬化性樹脂(一度固まると再溶融しない樹脂)や、強化ファイバーを含む特殊材料の成形に利用される金型です。
- 圧縮成形:加熱した金型凹部に直接原料を投入し、上型でプレスして圧力をかけながら熱硬化させます。大型部品や食器類、電気絶縁部品などに用いられます。
- 移送成形(トランスファー成形):専用のポットで加熱・溶融させた樹脂を、プランジャーで閉じたキャビティ内に押し込む方式で、細かなインサート部品を伴う成形に適しています。
3. プラスチック金型に使われる主な材質(金属材料)
金型は、高圧・高温の樹脂に晒され、万単位〜百万単位の回数で開閉を繰り返すため、目的に応じた適切な金属材料(鋼材)を選定することが重要です。
| 鋼材分類 | 代表的な銘柄 | 硬度(HRC) | 主な特徴 | 最適な用途 |
|---|---|---|---|---|
| 構造用炭素鋼 | S55C, S45C | 〜20程度(未焼入) | 低コスト、加工性が非常に高い | モールドベース、試作型、小ロット品 |
| プリハードン鋼 | NAK55, NAK80, PX5 | 30〜40程度 | 熱処理済みで出荷。被削性と硬度のバランスに優れる | 一般量産型、家電・OA部品、精密型 |
| 焼入鋼(ダイス鋼・ステンレス系) | SKD61, STAVAX | 48〜55程度 | 熱処理(焼入れ)により高硬度・高耐摩耗性・高い鏡面性を実現 | 鏡面レンズ、大ロット量産型、耐食性要求品 |
| アルミ合金・銅合金 | 超ジュラルミン, ベリリウム銅 | — | 熱伝導率が極めて高く、軽量 | 試作金型、高冷却インサート駒 |
3-1. 構造用炭素鋼(S55Cなど)
機械構造用に使われる一般的な炭素鋼です。被削性(削りやすさ)に優れ、材料コストが安いため、金型の外枠となる「モールドベース」や、生産数が少ない試作金型、治具部品などに広く利用されます。ただし、耐摩耗性や耐食性は低いため、過酷な量産環境には向きません。
3-2. プリハードン鋼(NAK55、PX5など)
鋼材メーカー側であらかじめ適切な硬度(HRC30〜40程度)に熱処理(調質)された状態で供給される特殊鋼です。
金型製作時に切削加工を行った後、改めて焼入れ処理をする必要がないため、熱処理による寸法変形やクラックのリスクを回避できます。研磨性や耐摩耗性のバランスが良く、最も幅広く使用されている標準的な量産用金型材料です。
3-3. 焼入鋼(SKD61、STAVAXなど)
金型形状を切削加工した後に「焼入れ・焼き戻し」処理を行い、硬度をHRC50前後に高めて使用する鋼材です。
- SKD61(熱間金型用鋼):靭性と耐熱摩耗性に優れ、ハイサイクルな量産型に適しています。
- STAVAX(耐食耐摩耗鋼):ステンレス系の鋼材で、錆に極めて強く、高度な鏡面研磨が可能です。透明度が求められる光学レンズや、ガスが発生しやすい樹脂の成形に適しています。
3-4. アルミ合金・銅合金
金属の中でもトップクラスの熱伝導率を持つ材料です。
ベリリウム銅や高熱伝導銅合金は、金型内で特に熱がこもりやすいコアの先端部分や局所的な冷却部(インサート駒)に使用されます。熱を素早く逃がすことで冷却時間を短縮し、成形サイクル全体の高速化(ハイサイクル化)とヒケ・歪みの防止に寄与します。
4. 金型の材質(鋼材)を選ぶ際の4つの重要ポイント
最適な金型材質を選ぶためには、予算だけでなく生産計画や製品要求事項を総合的に評価する必要があります。
4-1. 生産ロット数(耐摩耗性・耐久性)
想定される総生産数量(ショット数)によって選択すべき材質が決まります。
- 数千〜数万ショット(試作・小ロット):S55Cやアルミ合金を選択し、イニシャルコストを徹底的に抑えます。
- 数万〜30万ショット(中ロット):プリハードン鋼(NAK55等)を採用し、加工性と耐久性のバランスをとります。
- 50万〜数百万ショット(大ロット量産):SKD61やSTAVAXなどの焼入鋼を使用し、摩耗や焼き付きを完全に防ぎます。
4-2. 使用する成形樹脂の特性(耐食性・耐摩耗性)
成形に使用するプラスチック樹脂の化学的・物理的特性に合わせた金属選定が必要です。
- ガラス繊維(GF)入りフィラー樹脂:樹脂内部のガラス繊維が金属面を削るため、高硬度な焼入鋼や表面処理(TiNコーティング等)が必須となります。
- 難燃剤入り樹脂・塩ビ(PVC):成形時に腐食性の高いガスが発生するため、STAVAXなどのステンレス系耐食鋼を選定しないと、金型表面が急速に錆びて劣化します。
4-3. 製品表面の仕上げ要求(磨き・シボ加工性)
成形品の外観デザインに応じて、適した鋼材組織が異なります。
透明度の高い車両ライトやカメラレンズ部品では、ピンホール(極小の空洞)がなく高精度に磨き上げられる鏡面仕上げ用鋼材(NAK80やSTAVAXなど)が求められます。一方、皮シボや梨地シボなどの表面模様を食刻加工する場合は、エッチング性に優れた均一な組織の鋼材(PX5など)を選定します。
4-4. 納期とイニシャルコストのバランス
焼き入れ工程が必要な「焼入鋼」は、加工➔焼入れ➔歪み取り研磨という工程を経るため、納期(リードタイム)が長くなり製作コストも高くなります。一方、「プリハードン鋼」や「アルミ合金」は加工後の熱処理が不要なため、短納期かつコストを抑えて型を立ち上げることができます。製品のライフサイクルや市場投入までのスケジュールに応じた柔軟な判断が必要です。
5. 当社の金型製作・修理事例をご紹介!
【修理事例】 医療用ごみ箱向け射出成形金型のバリ修理&ガス付着除去
こちらは、海外で製作された自動車の射出成形金型(他社製の金型)のバリ修理の依頼でした。金型中央部にある傾斜ブロック上面がキャビとの突当て構造でしたが、この傾斜ブロックの調整がうまく行ってなかったのがバリ発生の原因でした。
>>事例の詳細はこちら
【新規製作事例】 自動車用バッテリーケース金型製作
こちらは自動車業界で使用される、自動車用バッテリーケース金型の設計・製作事例です。
依頼背景としては、成形時にコアが倒れることによる偏肉の発生を懸念されているとのことでご相談をいただきました。プラスチック金型メンテセンター.COMでは、コア形状と成形時のガス滞留が倒れや偏肉を引き起こす要因となり得ることを分析し、対策が必要なポイントを特定いたしました。
>>事例の詳細はこちら

6. まとめ
プラスチック金型は、製品の品質・耐久性・生産コストのすべてを根底から支えるマザーマシンです。
- 構造:固定型と可動型からなり、樹脂の流路や冷却・突き出し機構が精密に組み込まれている。
- 種類:射出成形・ブロー成形・押出成形など、製品形状と工法に応じた最適な金型構造が存在する。
- 材質選定:生産ロット数、使用樹脂の特性(ガス・摩耗)、表面仕上げ(鏡面・シボ)、納期の観点から、構造用炭素鋼・プリハードン鋼・焼入鋼などを適切に使い分けることが成功の鍵となる。
製品開発の初期段階から金型の構造や材質の特性を正しく理解し、適切な選定を行うことで、トラブルのないスムーズな量産化を実現できます。
プラスチック金型のお困りごとは「プラスチック金型メンテセンター.COM」にお任せください
三愛テクノロジーは、創業以来蓄積してきた累計5,000型超の知見をもとに、新規製作から図面のない老朽化金型の再生・長寿命化までワンストップで解決いたします 。
手書きのポンチ絵や製品現物からのご相談、他社で断られた難易度の高い修理・改造案件も歓迎しております。
まずはお気軽にお問い合わせください。
>>当社のサービス一覧はこちら
>>無料相談・お見積り・技術問い合わせはこちら
当社が対応する加工領域・仕様
三愛テクノロジーでは、小物部品から大型成形品まで、多様な材質・加工法に対応しています 。
| 項目 | 内容・対応範囲 |
| 対応工程 | 新規金型設計製作、修理・改造、メンテナンス、 自社試作トライ |
| 加工・検査設備 | 5軸マシニングセンタ(V90S)、横型マシニングセンタ(a91nx)、YAGレーザー溶接機(YW-150)、超高精度TIG溶接機、ウォーターリーマー(水管洗浄機)、非接触・接触3次元測定機 |
| 対応金型サイズ・重量 | 金型サイズ:最大 1,350 × 1,000 × 1,000mm(成形機1,300tクラスの金型まで対応可能) 金型重量:最大 10t まで |
| 対応金型材質 | 特殊鋼、プリハードン鋼、調質鋼、S45C、S55C、NAK、SCM、スウェーデン鋼、アルミ、銅合金(ベリリウム銅) など |
| 対応成形樹脂 | PP、PE、ABS、PC、PS、PET、バイオマスレジン、再生材(リサイクル材) など |
| 自社試作対応力 | 型締め力 220t 〜 850t の自社射出成形機を完備(最大850tまでの試作トライ・テストショットに対応) |