

金型のガスベントとは?設計・加工・深さの基準を解説
「ショートショットが発生する」「同じ場所でガス焼けが繰り返される」——こうした成形不良の原因を突き詰めていくと、多くの場合「ガスベント」の設計や状態に行き着きます。本記事では、ガスベントとは何か、その役割、深さの基準、加工方法までを解説します。

この記事でわかること
ガスベントとは
ガスベントとは、金型内に発生したガスを外部へ逃がすために、金型自体に設けられた微細な通路のことです。「エアベント」と呼ばれることもあります。
射出成形では、溶融した樹脂を金型内に流し込む際、もともとキャビティ(製品の形状に対応する空間)を満たしていた空気や、樹脂の加熱・溶融過程で発生したガスを外へ押し出しながら充填していく必要があります。この空気やガスの逃げ道として、あらかじめ金型に組み込んでおくのがガスベントです。

ガスベントの役割
ガスベントが適切に機能していないと、行き場を失った空気やガスがキャビティ内で圧縮され、成形品にさまざまな不良を引き起こします。代表的なものが、圧縮による発熱で樹脂が焦げたように変色する「ガス焼け」、ガスが排出しきれず樹脂が十分に行き渡らない「ショートショット」です。また、逃げ場を求めたガスがガスベント周辺に滞留し続けると、成分が固化・堆積する「ガスヤニ」の温床にもなります。
ガスベントは、こうしたトラブルを未然に防ぐための、いわば金型の「呼吸口」としての役割を担っています。
ガスベントの構造と深さの基準
ガスベントの設計で最も重要なのが「深さ」です。深さが不足していると十分にガスを逃がせませんが、深すぎると今度はそのベントから樹脂そのものが漏れ出し、バリの原因になってしまいます。この相反する条件を両立させるため、ガスベントは一般的に2段階の構造で設計されます。
キャビティに接する最初の区間は、ガスは通り抜けられるものの樹脂は入り込みにくい、ごく浅い溝になっています。深さは使用する樹脂の流動性に応じて設定し、一般的には0.02mm前後が目安とされます。ただし、流動性の高い樹脂ではより浅く、粘度の高い樹脂ではやや深くするなど、樹脂によって適正値は異なります。この浅い区間の長さは、弊社では、5~10mm程度とっています。
この浅い区間を抜けた先は、ガスを外部へスムーズに排出するための、より深い区間につながります。この区間は樹脂が到達しない前提のため、ガスの流れを妨げないよう十分な深さ(弊社では1mm程度で加工を行います。)を確保するのが一般的です。このように深さに段差を設けることで、樹脂の侵入を抑えながら、ガスを効率よく逃がす構造になっています。
ガスベントの加工方法
ガスベントは、金型の設計段階からあらかじめ組み込んでおくのが基本です。ウェルドライン(樹脂同士が合流する箇所)が発生しやすい位置や、樹脂が最後に到達する最終充填部、ランナーの途中などに設けられます。
ただし、設計時点ではガスの発生量や滞留箇所を完全には予測しきれないこともあります。試作トライの結果、想定していなかった箇所でガス焼けやショートショットが発生した場合は、その箇所に後からガスベントを追加工することも可能です。
ガスベントのメンテナンスと詰まりへの対応
ガスベントは、設けて終わりではありません。射出成形を繰り返すうちに、樹脂由来の成分(ヤニやタール状の付着物)がガスベント周辺に少しずつ堆積していきます。これが「ガスヤニ」で、放置するとガスベント自体が詰まり、せっかく設計した通路としての機能を失ってしまいます。
そのため、2週間から1ヶ月に一度程度を目安に、定期的な清掃が推奨されます。清掃を怠って完全に詰まってしまった場合は、金型を分解してのオーバーホールや、ガスベントの再加工が必要になることもあります。
ガスベントの実際の加工事例
ガスベントの追加加工は、深さの設定を誤るとバリの原因になるため、慎重な見極めが求められます。ここでは、三愛テクノロジーが実際に対応した加工事例を2つご紹介します。

ガスベントの設計・加工は金型全体を見られるメーカーへ
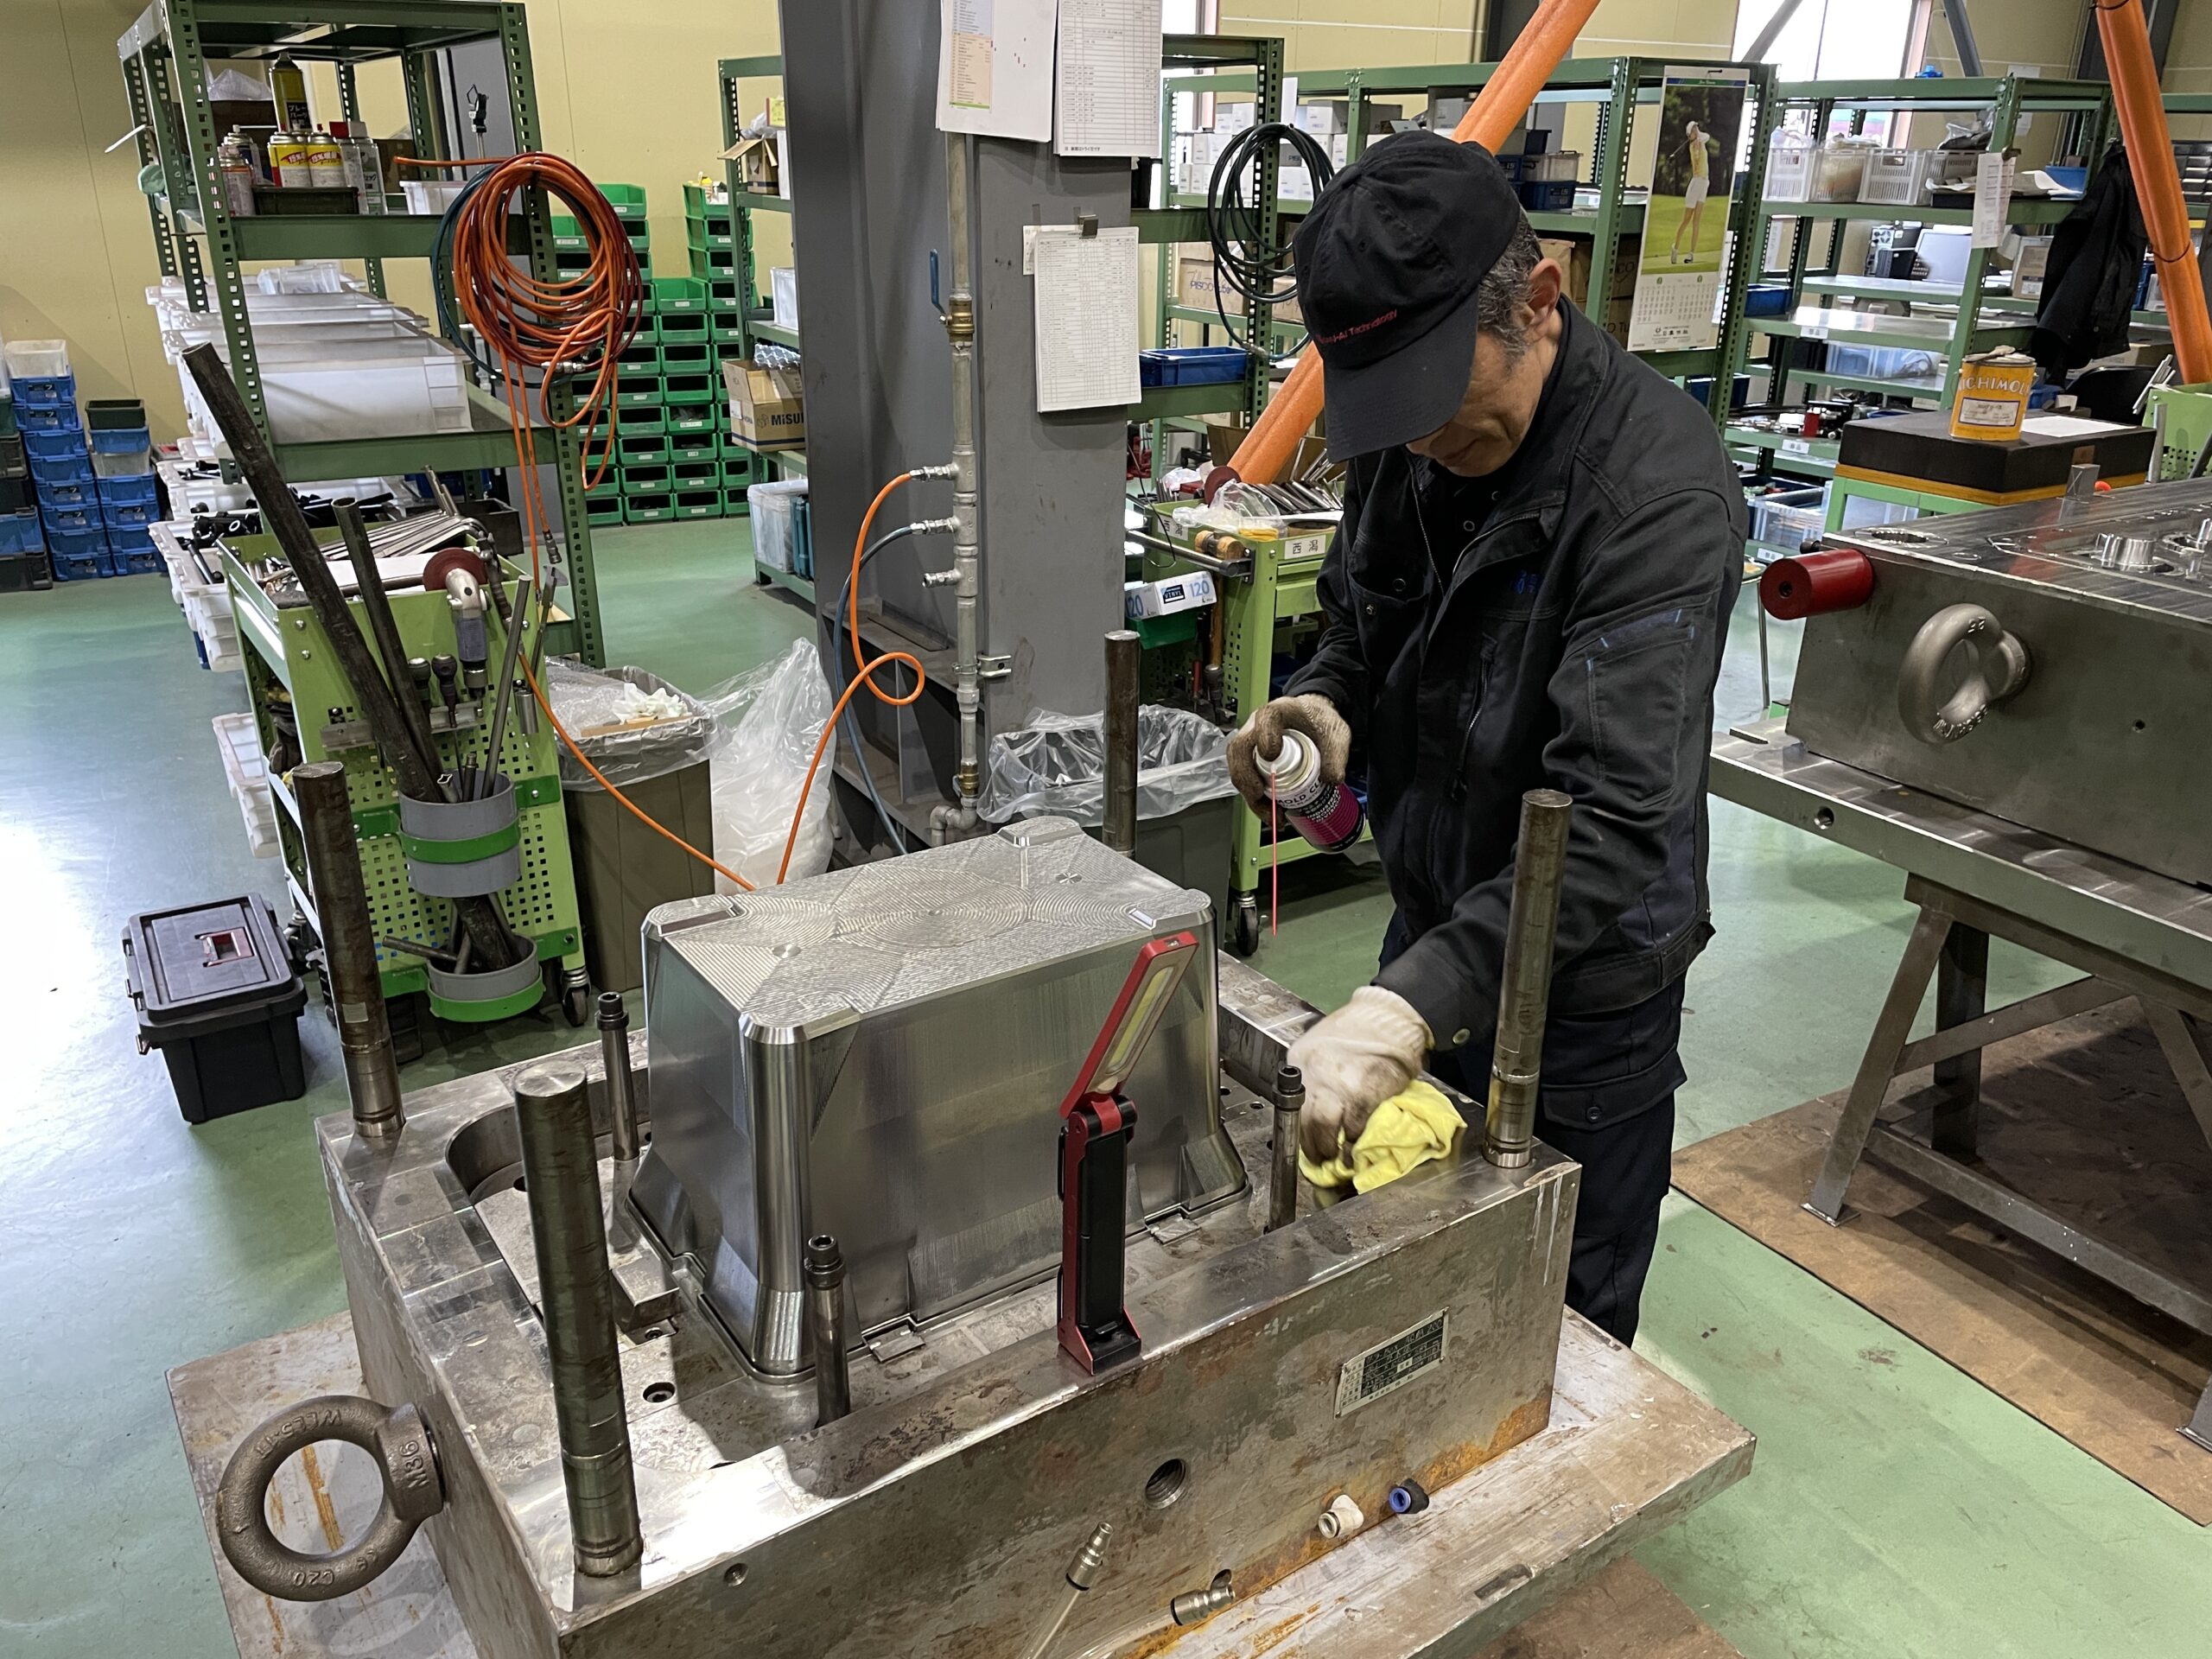
ガスベントの深さや位置は、樹脂の種類や製品形状によって最適な設定が異なり、経験に基づいた判断が必要な領域です。三愛テクノロジーでは、金型の設計・製作から培ったノウハウをもとに、新規設計時のガスベント設計はもちろん、既存金型への追加工や、詰まりが原因のトラブル対応まで一貫して対応しています。図面が残っていない他社製・海外製の金型についても相談可能です。
まとめ
ガスベントは、金型内のガスを外部へ逃がすための微細な通路で、浅い区間(樹脂の侵入を防ぐ)と深い区間(ガスの排出をスムーズにする)の2段階構造で設計されるのが基本です。深さの設定を誤るとガス焼けやバリの原因になり、また使用を続けるうちにヤニが詰まって機能が低下することもあります。適切な設計と定期的なメンテナンスの両方が、ガストラブルを防ぐポイントです。
