金型のガス抜きとは?方法・加工からガス抜きピン・真空引きまで解説
「ショートショットが繰り返し発生する」「同じ場所でガス焼けが出る」「清掃してもすぐにガスヤニが溜まる」——こうした成形不良の多くは、金型内のガスがうまく抜けていないことが原因です。本記事では、金型のガス抜きとは何かという基本から、成形条件での対策、ガスベント・ガス抜きピン・ハーモニカ入れ子などの金型加工による方法、ガス抜き装置や真空引きまで、ガス抜きの方法を体系的に解説します。
この記事でわかること
金型のガス抜きとは
金型のガス抜きとは、射出成形の際に金型内部で発生したガスや、もともとキャビティ(製品の形状に対応する空間)を満たしていた空気を、金型の外へ排出するための仕組みや工法全般のことです。「ガス逃げ」と呼ばれることもあります。
射出成形では、加熱して溶かした樹脂から揮発成分や分解ガスが発生します。溶融樹脂を金型内に充填する際には、こうしたガスやキャビティ内の空気を外へ押し出しながら樹脂を行き渡らせる必要があります。ガスの逃げ道が不足していると、行き場を失ったガスがキャビティ内に閉じ込められ、さまざまな成形不良を引き起こします。
ガスベントとガス抜きの違い
混同されやすい言葉に「ガスベント」があります。ガスベントは、金型のPL面(金型を閉じた際に接触する合わせ面)などに設けられた、深さ0.02mm前後のごく浅い溝のことで、ガスの「通り道」そのものを指します。一方のガス抜きは、ガスベントを含め、ガス抜きピンや入れ子、ガス抜き装置などを用いてガスを外部へ排出する方法全般を指す、より広い概念です。
ガス抜きが不足すると起きるトラブル
金型のガス抜きが不足すると、成形品の品質低下や金型への悪影響、生産効率の低下を招きます。代表的なトラブルは次のとおりです。
ショートショット(充填不足)
金型内に閉じ込められたガスが樹脂の流れをせき止め、溶融樹脂がキャビティの隅々まで行き渡らずに、成形品の一部が欠けてしまう現象です。
ガス焼け
ガスの逃げ場がない箇所に溶融樹脂が高速で流れ込むと、閉じ込められたガスが急激に圧縮されて高温になります(断熱圧縮)。この熱で樹脂が焦げ、成形品の表面に黒や茶色の焦げ跡が現れます。リブの先端や深い形状の奥、樹脂が最後に到達する最終充填部で特に発生しやすい不良です。
シルバーマーク(銀条)
成形品の表面に、銀色の筋や渦巻きのような模様が現れる現象です。溶融樹脂の中にガスや水分が巻き込まれ、それが表面に現れることで発生し、外観品質を大きく損ないます。
ボイド(内部気泡)
ガスが成形品の内部に閉じ込められたまま冷却・固化することで、製品内部に空洞(気泡)ができる現象です。外観だけでなく、製品の強度不足にもつながります。
さらに、ガスが金型内に滞留し続けると、樹脂由来の成分が固まって金型表面に堆積する「ガスヤニ」の原因にもなります。ガスヤニがガスベントを塞ぐとガス抜きの機能がさらに低下し、上記のトラブルが悪化するという悪循環に陥ります。ガスにまつわるトラブル全体の整理は、以下の記事もあわせてご覧ください。
ガス抜きの方法①成形条件で対策する
ガス抜きの対策は、大きく「成形条件での対策」と「金型側での対策」に分けられます。成形条件での対策は、金型に手を加えずに成形現場で調整できる方法です。
射出速度を下げる
射出速度を下げると、樹脂がキャビティ内を進む間にガスが逃げる時間を確保しやすくなり、ガス焼けの抑制につながります。ただし、速度を下げすぎると、今度はショートショットやウェルドラインなど別の不良が発生するおそれがあります。
型締め力を見直す
必要以上に高い型締め力で金型を締め付けていると、PL面のわずかな隙間がつぶれ、ガスが逃げにくくなることがあります。過剰な型締め力は金型の損傷にもつながるため、適正な値に見直すことが有効です。一方で、型締め力を落としすぎるとバリの原因になるため、調整は慎重に行う必要があります。
成形材料の予備乾燥を十分に行う
吸湿した成形材料をそのまま使うと、材料中の水分が成形時にガス化し、ガスの発生量が増えたりシルバーマークの原因になったりします。材料に応じた予備乾燥を十分に行うことで、ガスの発生そのものを抑えられます。
成形条件の調整は成形現場で対応できる手軽さがある一方、副次的に別のトラブルが生じる可能性があります。また、ガスヤニによってガスベントが詰まっている場合や、そもそも金型にガスの逃げ道が不足している場合は、成形条件の調整だけでは根本的な解決にはなりません。その場合は、次に紹介する金型側での対策が必要です。
ガス抜きの方法②金型を加工して対策する
金型側でのガス抜き対策は、金型にガスの逃げ道を設ける、あるいは広げる加工によって行います。代表的な方法は次のとおりです。
ガスベントを設置・追加工する
最も基本的なガス抜きの方法が、PL面にガスベントを設けることです。深さは樹脂の種類に応じて設定し、一般的には0.02mm前後が目安とされます。浅すぎるとガスが十分に逃げず、深すぎるとそこから樹脂が漏れ出してバリの原因になるため、樹脂の特性に合わせた見極めが重要です。
設計段階で組み込んでおくのが基本ですが、試作や量産の段階でガス焼けやショートショットが判明した場合は、マシニングセンタや放電加工によって既存の金型に後から追加工することも可能です。
ガス抜きピンを設置する
ガス抜きピンは、成形品を金型から押し出すエジェクターピンに、ガスを逃がすための微細な溝(ガスベント)を設けた部品です。既存のエジェクターピンをガス抜きピンに置き換えることで、PL面から離れた位置でもガスを逃がすことができます。ピン自体にガスベントが入っているタイプや、ピンの側面がカットされているタイプなど、さまざまなメーカーから製品が出ており、金型の構造や発生箇所に合わせて選定します。
ハーモニカ入れ子(ガス抜き入れ子)を設置する
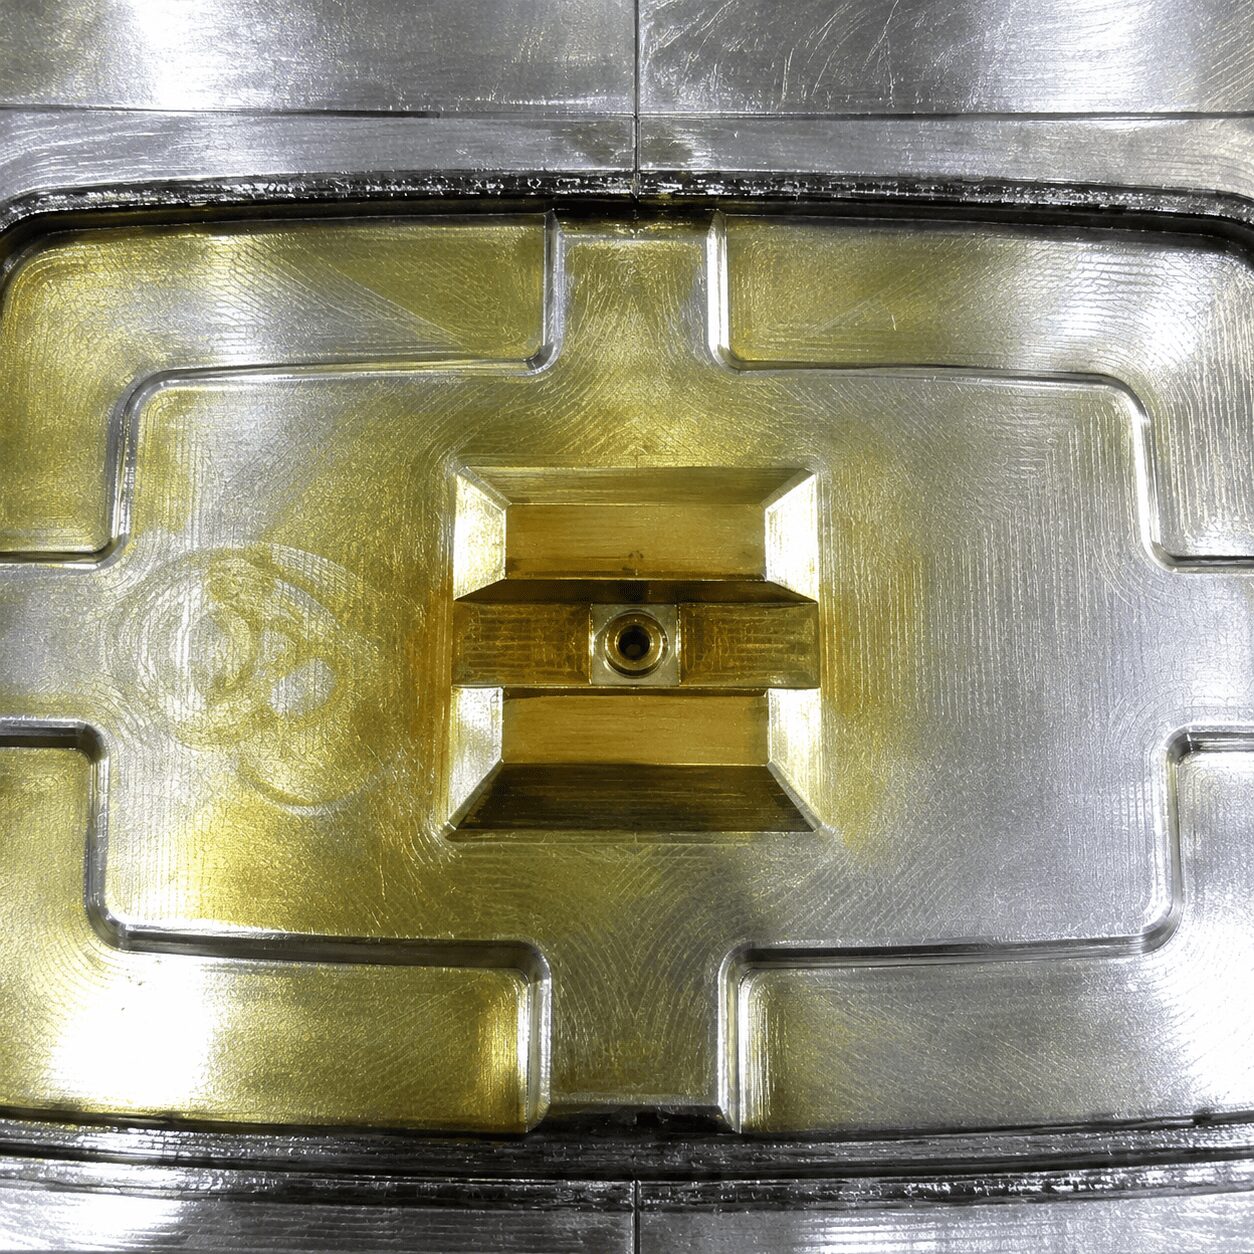
ハーモニカ入れ子は、楽器のハーモニカのように非常に薄い金属プレートを何枚も重ねて一体化した、ガス抜き用の部品です。プレート間の微細な隙間からガスだけを排出し、溶融樹脂は通さない構造になっています。深いリブや狭い隙間、樹脂が最後に到達する最終充填部など、ガスが特に逃げにくい箇所に組み込むことで効果を発揮します。
入れ子分割構造に変更する
入れ子分割構造とは、金型の部品をあえて分割し、部品同士のわずかな合わせ目をガスの排気口として利用する仕組みです。ガスの逃げ道を増やせるだけでなく、分割した部品を取り外して清掃しやすくなる利点もあります。一方で、金型の強度や冷却回路、成形品に現れる合わせ目の跡への影響を考慮した設計が必要です。
微細孔付きの部品や通気性のある鋼材を使う
金型部品メーカーからは、ランナー部やスプルーブッシュ部などに使える、微細な孔を備えたガス抜き用の部品も販売されています。また、金型材料そのものに通気性を持たせた多孔質の鋼材を部分的に使用する方法もあります。これらはガスの逃げ道を広く確保できる反面、孔が目詰まりしやすいため、定期的に分解して洗浄するなどのメンテナンスが欠かせません。
ガス抜き装置・真空引きによる強制的なガス抜き
ガスベントや入れ子でガスを「自然に逃がす」だけでは追いつかない場合は、装置を用いてガスを積極的に排出する方法があります。
ガス抜きアシストユニット(ガス抜き装置)を設置する
ガス抜きアシストユニットは、金型に取り付けてキャビティ内のガスを外部へ排出するための装置です。金型内に組み込まれた自動バルブのように機能し、樹脂の充填が進んで最終充填部にガスが圧縮されると、その圧力でユニット内部のピストンが押されて排気口が開き、ガスが一気に外へ排出されます。ガスが抜けた直後、樹脂が排気口に到達しようとすると即座に排気口が閉じるため、バリの発生を抑えながらガス抜きを行えます。
既存の金型に後から取り付けることも可能ですが、排気穴を設けたい位置の真下に水管が通っているなど、金型の構造によっては設置位置に制約が出ることがあります。新規製作の金型であれば、あらかじめユニットを設置できる構造にしておくことで、より効果的なガス抜きが期待できます。三愛テクノロジーでも、ガス抜き対策としてよく採用している方法の一つです。
真空引き(脱ガス)
真空引きは、樹脂を射出する前に、真空ポンプなどを用いてキャビティ内の空気やガスを吸引・減圧しておく方法です。ガスを「逃がす」のではなく、あらかじめ「抜いておく」ことで、ガスの残留そのものを減らす考え方で、ガスの逃げ道を確保しにくい複雑な形状の製品などで用いられます。
ただし、真空状態を保つためには金型の合わせ面のシール構造や吸引口の設置、真空装置などが必要になり、設備・構造の両面でハードルが高くなります。そのため、まずはガスベントの追加工やガス抜きピン、ガス抜きアシストユニットなど、既存の金型で対応しやすい方法から検討するのが一般的です。
症状・形状に応じたガス抜き方法の選び方
どのガス抜きの方法が適しているかは、不良が発生している位置や製品の形状によって異なります。以下は、症状からガス抜きの方法を検討する際の目安です。
- 既存のガスベントにガスヤニが詰まっている → まずはガスヤニを除去し、既存のガスベントの機能を回復させる
- PL面に近い最終充填部でガス焼け・ショートショットが起きる → ガスベントの追加工
- PL面から離れた位置(製品の中央部や底面など)で不良が起きる → ガス抜きピンへの置き換え
- 深いリブやボスの先端など、ガスが逃げにくい形状で不良が起きる → ハーモニカ入れ子の設置や入れ子分割構造への変更
- ガスの発生量が多い、清掃してもすぐに再発する → ガス抜きアシストユニットの設置など、より積極的なガス抜き
実際には複数の要因が重なっているケースも多く、原因を特定するには金型の構造や樹脂の流れ方を確認する必要があります。判断に迷う場合は、金型の状態を診断できる専門メーカーに相談するのが確実です。
ガス抜きの機能を保つためのメンテナンス
どのような方法でガス抜きを行っても、射出成形を繰り返すうちに、樹脂由来の成分(ガスヤニ)がガスベントやガス抜き部品の周辺に少しずつ堆積していきます。放置するとガスの逃げ道が塞がれ、せっかく設けたガス抜きの機能が失われてしまいます。特に再生材などガスの発生量が多い樹脂を使う場合は、ガスヤニが溜まりやすい傾向があります。
そのため、ロットの終了時や定期点検の際に、クリーナーなどを用いてガスヤニを清掃することが重要です。ハーモニカ入れ子や通気性のある部品は、隙間や孔が目詰まりしやすいため、必要に応じて分解して洗浄します。清掃を怠って固着してしまった場合は、金型を分解してのオーバーホールが必要になることもあります。
ガス抜き対策の実際の事例
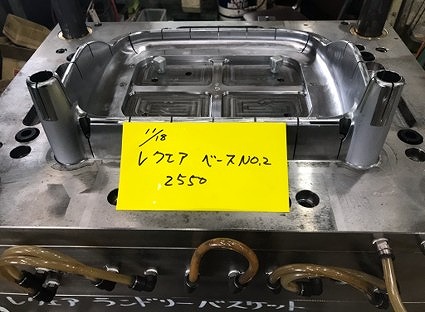
ガス抜き対策は、金型の状態や製品形状に合わせて最適な方法を選ぶことが重要です。ここでは、三愛テクノロジーが実際に対応したガス抜き対策の事例を3つご紹介します。
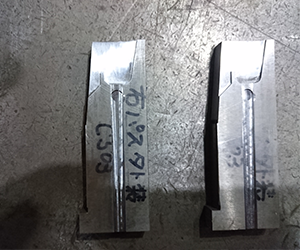
ガス抜き対策は金型全体を見られるメーカーへ
ガス抜き対策は、ガスベントの深さひとつをとっても、樹脂の種類や製品形状によって最適な設定が異なり、経験に基づいた判断が求められる領域です。三愛テクノロジーでは、年間100型以上、累計5,000型を超える金型の設計・製作実績をもとに、ガスヤニの清掃といった表面的な対応だけでなく、ガスベントの追加工、ガス抜きピンやハーモニカ入れ子の設置、ガス抜きアシストユニットの取り付けなど、金型の構造まで踏み込んだガス抜き対策をご提案しています。
ガスベントの追加工では、深くしすぎるとバリの原因になるため、社内の成形機(トライ機)でガス抜けとバリが出ないことを確認したうえで納品した実績もあります。図面が残っていない他社製・海外製の金型についてもご相談いただけます。
まとめ
金型のガス抜きとは、金型内に発生したガスや空気を外部へ排出するための仕組みや工法全般のことです。ガス抜きが不足すると、ショートショットやガス焼け、シルバーマーク、ボイドといった成形不良につながります。対策には、射出速度や型締め力、予備乾燥といった成形条件での対策と、ガスベントの追加工、ガス抜きピンやハーモニカ入れ子の設置、入れ子分割構造への変更、ガス抜きアシストユニットや真空引きといった金型側での対策があります。不良の発生位置や製品形状に合わせて適切な方法を選び、定期的な清掃でガス抜きの機能を維持することが、ガストラブルを防ぐポイントです。
- 射出成形のガスについてさらに詳しく知りたい人へ
プラスチック金型メンテセンターは射出成型のガスにまつわるあれそれをまとめた「プラスチック射出成形 ガス対策 ガイドブック」を無料公開しております。気になった方はコチラか画像をクリックしてぜひ資料をご覧ください!
詳細を動画で見る